עצירה לא מתוכננת של קו ייצור בגלל חשד לזיהום אינה מתחילה בדרך כלל ביום שבו מתגלה הבעיה. במקרים רבים היא מתחילה מוקדם יותר: בניקוי שלא הותאם ללכלוך בפועל, בנקודת מגע שלא הוגדרה כקריטית, בתהליך חיטוי שקשה לעובדים לבצע בעקביות או בתיעוד שאינו מאפשר להבין מה באמת קרה. מגמות היגיינה במפעלי ייצור נולדות בדיוק מהצורך לצמצם את הפער בין נוהל כתוב לבין שליטה אמיתית בשטח.
עבור מפעלי מזון, משקאות, חלב, פארמה, קנאביס וחקלאות, היגיינה אינה סעיף תחזוקה צדדי. היא חלק מתהליך הייצור, מאיכות המוצר, מעמידה בדרישות רגולטוריות ומיכולת לספק ללקוח בזמן. לכן השינוי המרכזי אינו רק בציוד חדש או בחומר חיטוי אחר, אלא במעבר למערך מחובר שבו תכנון, כימיה, תשתיות, כוח אדם ובקרה עובדים יחד.
מגמות היגיינה במפעלי ייצור: פחות תגובה, יותר מניעה
בעבר, מפעלים רבים בנו את שגרת הניקוי סביב משימות קבועות: שטיפת רצפה בסוף משמרת, ניקוי מכונה לפי לוח זמנים וחיטוי כאשר עולה חשש. הגישה הזו עדיין נחוצה, אך אינה מספיקה בסביבה שבה קווי ייצור מהירים יותר, מגוון המוצרים גדל והדרישה לעקביות גבוהה יותר.
המגמה היא לעבור לניהול סיכונים ממוקד. במקום לשאול רק "מה צריך לנקות?", צוותי איכות ותפעול שואלים היכן עלול להיווצר זיהום, מהו מנגנון ההעברה האפשרי, מי נוגע באזור, אילו שאריות מצטברות בו ואיך אפשר לאמת שהתהליך אכן עובד. התוצאה היא תכנית היגיינה שמבדילה בין אזורים כלליים, אזורי סיכון, נקודות מגע ישיר עם מוצר ומעברים בין אזורים נקיים למלוכלכים.
גישה זו מחייבת התאמה למפעל הספציפי. אין דמיון מלא בין קו מילוי משקאות, חדר ייצור מוצרי חלב, אזור אריזה בפארמה או מתקן גידול חקלאי. סוג הזיהום, רגישות המוצר, מבנה הצנרת, זמני ההשבתה, זמינות המים ואופי כוח האדם משנים את הפתרון הנדרש.
תכנון היגייני כבר בשלב התשתית
אחת המגמות הבולטות היא הכרה בכך שניקוי יעיל מתחיל בתכנון הנדסי נכון. רצפות עם שיפועים לא מדויקים, ניקוזים שאינם מתאימים לעומס, פינות שקשה להגיע אליהן, צנרת חשופה או אזורי אחסון ללא הפרדה מספקת – כל אלה מגדילים את משך הניקוי ואת הסיכון להצטברות לכלוך ולחות.
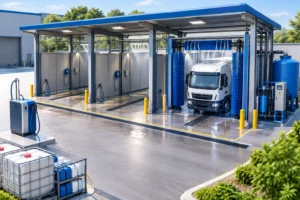
חדרי שטיפה מתוכננים, עמדות ייעודיות לציוד נייד, נקודות מים ולחץ במיקום מדויק ומחסומים סניטריים בכניסה לאזורים רגישים מפחיתים אלתורים. הם גם מונעים מצב שבו עובדים מעבירים ציוד ניקוי מאזור אחד לאחר בלי הפרדה ברורה. כשסביבת העבודה בנויה נכון, קל יותר להקפיד על הנוהל לאורך זמן.
ההשקעה בתשתית אינה תמיד קטנה, ולכן יש לבחון אותה מול העלות התפעולית המצטברת: שעות עבודה, צריכת מים, בלאי, תקלות, השבתות וסיכוני פסילה. לעיתים התאמה נקודתית של עמדת שטיפה או מסלול תנועה תייצר ערך גבוה יותר מהחלפת מערכת שלמה.
אוטומציה מבוקרת במקום שטיפה אגרסיבית
הנטייה להשתמש ביותר לחץ, יותר מים או יותר חומר אינה בהכרח הדרך להשיג ניקיון טוב יותר. לחץ גבוה יכול להיות יעיל להסרת לכלוך עיקש, אך בסביבות מסוימות הוא עלול גם ליצור התזה, להפיץ מזהמים ולפגוע ברכיבים רגישים. לכן יותר מפעלים משלבים מערכות לחץ נמוך והקצפה, שמאפשרות כיסוי אחיד, זמן מגע מספק של החומר ופחות אירוסולים.
מערכות מינון מדויקות הן חלק מהשינוי הזה. ריכוז נמוך מדי עלול להשאיר עומס מיקרוביאלי או שאריות אורגניות, בעוד ריכוז גבוה מדי מגדיל עלויות, עלול לפגוע במשטחים ומקשה על עמידה בדרישות בטיחות וסביבה. מינון יציב ומתועד מאפשר לצוות לדעת שהפעולה בוצעה לפי המפרט, ולא לפי הערכה של עובד בודד.
במפעלים שבהם נדרשת חזרתיות גבוהה, אוטומציה של שלבי שטיפה, הקצפה, שטיפה חוזרת וחיטוי מפחיתה תלות בזיכרון ובניסיון אישי. עם זאת, אוטומציה אינה פותרת תהליך שהוגדר לא נכון. אם אין חלוקה נכונה לאזורים, בחירה נכונה של חומר או גישה פיזית לנקודות קשות, גם מערכת מתקדמת רק תשכפל את אותה טעות במהירות גבוהה יותר.
חיטוי מותאם לסיכון ולא רק למפרט
חומר חיטוי נבחן לא רק לפי יכולתו המעבדתית, אלא לפי הביצועים שלו בתנאי המפעל: טמפרטורה, קשיות מים, נוכחות חומר אורגני, זמן מגע, סוג המשטח ואופן היישום. מפעל שעובד עם שאריות שומן, למשל, צריך קודם להסיר את העומס האורגני. חיטוי מעל משטח שלא נוקה כראוי עלול ליצור תחושת ביטחון בלי להשיג את התוצאה הנדרשת.
גם פתרונות ערפול וחיטוי חללים תופסים מקום רחב יותר, בעיקר במעברים, חדרים רגישים ואזורים שבהם קיימים משטחים רבים או נגישות מוגבלת. אך הם אינם תחליף לניקוי מכני של לכלוך נראה לעין. השילוב הנכון תלוי במטרה: הפחתת עומס סביבתי, חיטוי בין מחזורים, טיפול באזור אירוע או הגנה שוטפת על חלל מבוקר.
נתונים, אימות ותיעוד שניתן לפעול לפיו
עוד אחת ממגמות ההיגיינה במפעלי ייצור היא המעבר מתיעוד של "בוצע" לתיעוד שמסייע לקבל החלטות. חתימה על טופס ניקיון חשובה, אך היא אינה מוכיחה בהכרח שהמשטח נקי, שהריכוז היה תקין או שזמן המגע נשמר. מנהלי איכות מחפשים היום שכבות אימות: בדיקות חזותיות, מדידות ריכוז, בדיקות מהירות לפי הצורך, דגימות מיקרוביאליות ומעקב אחר חריגות חוזרות.
הערך הגדול אינו באיסוף נתונים בלבד, אלא בזיהוי דפוסים. אם אותה נקודת ניקוז נכשלת שוב ושוב, אם צריכת חומר עולה בלי שיפור במדדים, או אם יש פער עקבי בין משמרות – מדובר באיתות לתהליך שדורש שינוי. לעיתים הפתרון הוא הדרכה, ולעיתים תיקון תשתיתי, החלפת כלי שטיפה או שינוי סדר הפעולות.
חשוב לשמור על איזון. ניטור יתר מייצר עומס על הצוות ועלול להסיט תשומת לב מפעולות קריטיות. ניטור חסר משאיר את המפעל תלוי בהנחות. תכנית בקרה טובה מתמקדת בנקודות שיש להן השפעה אמיתית על בטיחות המוצר, רציפות הייצור ועמידה במפרט.
כוח האדם הוא חלק ממערכת ההיגיינה
ציוד איכותי וחומרים מתאימים לא יתקנו תהליך שאינו מובן לעובדים. במפעלים רבים, צוותי הניקיון והייצור פועלים תחת לחץ זמן, חילופי משמרות ויעדי תפוקה. נוהל ארוך מדי, ציוד לא נוח או הוראות שאינן מותאמות לשפה ולמציאות העבודה יובילו לקיצורי דרך.
המגמה הנכונה היא לבנות תהליכים פשוטים ככל האפשר לביצוע, בלי לפשט את רמת הבקרה. משמעות הדבר היא סימון ברור של אזורים וכלים, הפרדה בין ציוד לאזורים שונים, הוראות עבודה חזותיות, זמינות של חומרים בנקודת השימוש והדרכות מעשיות ליד המכונה או בקו. כאשר העובד מבין גם את הסיבה לפעולה ולא רק את סדר הפעולות, איכות הביצוע עולה.
הדרכה צריכה להיות מחזורית ולא אירוע חד-פעמי ביום ההטמעה. החלפת עובדים, שינוי מוצר, שינוי חומר או הכנסת ציוד חדש מחייבים רענון. מנהל מפעל שמכניס את צוות הניקיון לתהליך השיפור מגלה לעיתים מהר יותר איפה התכנון אינו תואם את העבודה בפועל.
קיימות תפעולית בלי להתפשר על ניקיון
חיסכון במים, באנרגיה ובחומרים הפך לשיקול מעשי, לא רק סביבתי. צריכה עודפת מגדילה עלויות טיפול בשפכים, עומס על תשתיות וזמני עבודה. לכן מפעלים בוחנים יותר חומרי ניקוי וחיטוי ידידותיים לסביבה, מערכות מינון שמונעות בזבוז ושיטות יישום שמקטינות את נפח המים הנדרש.
אבל קיימות אינה יעד נפרד מבטיחות מזון או איכות פארמה. חומר בעל פרופיל סביבתי משופר צריך עדיין להתאים לסוג הלכלוך, למשטחים, לדרישות הרגולטוריות ולתהליך השטיפה הקיים. גם צמצום מים חייב להיבחן מול יכולת הסרת השאריות ושטיפה מלאה של הכימיה. מדד ההצלחה הוא פחות משאבים לתוצאה מאומתת, לא פחות משאבים בכל מחיר.
כך בונים מערך שמתאים למפעל ולא לקטלוג
הדרך הנכונה להתחיל היא במיפוי של תנועת אנשים, חומרי גלם, מוצר, פסולת וכלי ניקוי לאורך המפעל. לאחר מכן מגדירים אזורי סיכון, סוגי לכלוך, תדירות ניקוי, שיטות יישום, חומרים, זמני מגע ונקודות אימות. רק בשלב הזה נכון לבחור ציוד – ממשאבות מינון ומערכות הקצפה ועד מדיחים תעשייתיים, מחסומים סניטריים ופתרונות חיטוי.
זהו גם המקום שבו פתרון מקצה לקצה חוסך כאב ראש: גורם שמאפיין את הצורך, מתכנן, מתקין, מספק כימיה וציוד, מדריך ומלווה את הצוות יכול לראות את החיבורים שבין כל רכיבי המערכת. ב-EIS הגישה הזו מתבססת על התאמה לתנאי המפעל ולא על מכירת מוצר בודד.
הצעד המשתלם ביותר אינו בהכרח המערכת הגדולה או היקרה ביותר. הוא המהלך שמקטין סיכון ממשי, מקל על העובדים לבצע נכון את העבודה ומאפשר להוכיח שהמפעל נשאר בשליטה גם כאשר קצב הייצור עולה.