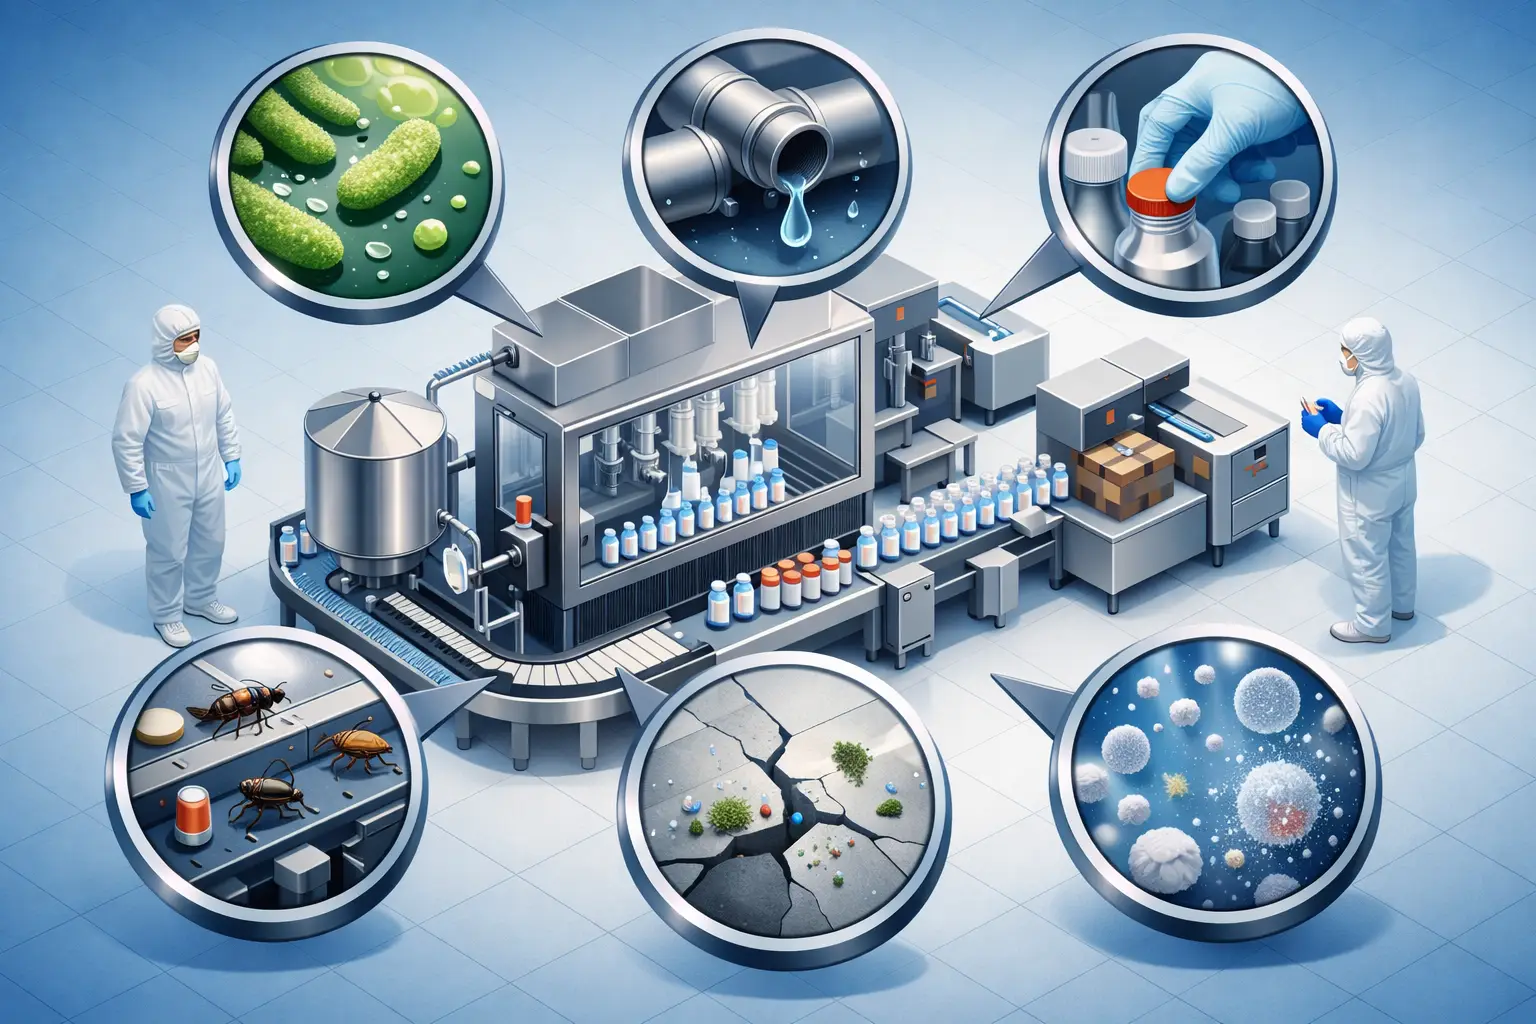
בקו מילוי אספטי, אירוע זיהום כמעט אף פעם אינו מתחיל בכשל דרמטי. לעיתים מדובר באטם שהתבלה, נקודת ניקוז שלא תוכננה נכון, שינוי לא מבוקר בפרמטר חיטוי או מעבר עובד בין אזורים. שישה סיכוני זיהום במילוי אספטי ממחישים מדוע אספטיות אינה מצב שמקבלים אחרי הפעלה מוצלחת, אלא משטר תפעולי שנדרש להוכיח בכל יום, בכל משמרת ובכל נקודת מגע עם המוצר.
במפעלי מזון, משקאות, חלב, פארמה וקנאביס, המשמעות אינה רק עמידה בדרישות איכות. זיהום עלול להביא לפסילת אצווה, קיצור חיי מדף, השבתת קו, חקירת חריגה ופגיעה באמון הלקוחות. הדרך לצמצם את הסיכון עוברת בחיבור מדויק בין תכנון הנדסי, ניקוי וחיטוי, תחזוקה, בקרת תהליך והדרכת כוח האדם.
מה הופך מילוי אספטי לנקודת סיכון מרכזית?
המוצר עשוי לצאת מתהליך תרמי, סינון או עיקור כשהוא עומד בדרישות המיקרוביולוגיות. אלא שבשלב המילוי הוא פוגש מערכת מורכבת: צנרת, שסתומים, מכלי ביניים, ראשי מילוי, אריזות, פקקים, אוויר, מפעילים וחומרי עזר. כל רכיב שאינו נשלט יכול לשבור את השרשרת האספטית.
רמת הסיכון אינה זהה בכל מפעל. מוצר בעל חומציות גבוהה ומחזור חיי מדף קצר אינו דומה למוצר ניטרלי, לתכשיר פארמה או למוצר עתיר חלבון. גם סוג האריזה, קצב הקו, תדירות החלפת המוצר ותכנון החדר משפיעים על תוכנית הבקרה. לכן אין פתרון מדף אחד: יש לבנות מערך שמתאים לסיכונים האמיתיים של הקו.
שישה סיכוני זיהום במילוי אספטי
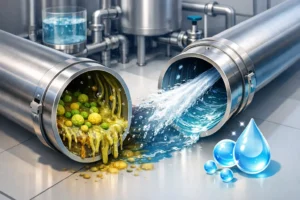
1. שאריות מוצר ונקודות מתות במערכת התהליך
ניקוי שאינו מגיע לכל פני השטח הוא אחד ממקורות הסיכון השכיחים והקשים ביותר לאיתור. שאריות מוצר יכולות להצטבר במעברים צרים, מאחורי אטמים, בחיבורים לא מנוקזים, בקצות צנרת ובשסתומים שתנועת הניקוי בהם חלקית. כאשר השארית נשארת לחה או מקבלת תנאים מתאימים, היא עלולה להפוך למצע להתפתחות מיקרוביאלית וליצירת ביופילם.
מערכת CIP יעילה אינה נמדדת רק בכך שהתוכנית הופעלה. יש לאמת בפועל את ריכוז החומר, הטמפרטורה, זמן המגע, מהירות הזרימה וכיסוי כל מעגל הניקוי. במערכות רגישות נדרש גם לבחון את יכולת הניקוז המלאה ואת רצף ה-SIP, אם קיים. שינוי קטן בגאומטריית הצנרת, החלפת שסתום או הגדלת קצב ייצור יכולים לשנות את ביצועי הניקוי ולהפוך פרוטוקול שהיה תקין ללא מספק.
2. פגיעה במחסום האוויר האספטי
אזור המילוי צריך לשמור על סביבה מבוקרת, אך פילטר HEPA לבדו אינו מבטיח הגנה. זרימת אוויר לא מאוזנת, לחץ חיובי לא יציב, דלת שנפתחת בתדירות גבוהה או יניקה מקומית מציוד סמוך יכולים להכניס חלקיקים ומיקרואורגניזמים לאזור קריטי.
הסיכון גדל במיוחד כאשר קו המילוי ממוקם בחלל שבו מתקיימות גם פעולות קרטונאז', תחזוקה, פריקת חומרי גלם או תנועת מלגזות. ההפרדה בין אזורים אינה עניין אסתטי אלא כלי למניעת מעבר מזהמים. יש לבחון את כיוון תנועת האוויר ואת הפרשי הלחץ בין אזורים, לצד מצב המסננים, אטימות המעטפת ותוכנית ניטור סביבתי שמסוגלת לזהות מגמה לפני שהיא הופכת לאירוע.
3. אריזות, פקקים ורכיבים שלא עברו טיפול מספק
גם מוצר סטרילי ומערכת מילוי תקינה לא יפצו על אריזה מזוהמת. בקבוקים, מכלים, שקיות, פקקים, יריעות או רכיבי סגירה עלולים לשאת עומס מיקרוביאלי או חלקיקים שמקורם באחסון, בהובלה, במגע ידני או בטיפול חיטוי לא אחיד.
כאן יש להגדיר בבירור מהו מצב הכניסה של כל רכיב לקו ומהי שיטת הטיפול המתאימה לו: שטיפה, חיטוי כימי, UV, טיפול בחום, או שילוב ביניהם. הבחירה תלויה בחומר האריזה, במהירות הקו, ברגישות המוצר ובדרישות הרגולטוריות. חשוב לא פחות לוודא זמן מגע, כיסוי מלא, איכות חומר החיטוי והפרדה בין רכיבים שטופלו לבין רכיבים שטרם טופלו.
בקרת ספקים היא חלק מהתמונה, אך אינה מחליפה בקרה בתוך המפעל. תנאי אחסון לא נכונים של פקקים או אריזות, למשל, יכולים לבטל את יתרון האיכות שהובטח במסמכי הספק.
4. כשל באטמים, שסתומים וחיבורי המילוי
קו אספטי נשען על עשרות ולעיתים מאות נקודות אטימה. אטם סדוק, שסתום שאינו נסגר עד הסוף, חיבור מהיר שעבר פירוק לא מבוקר או ראש מילוי שחווה שחיקה יכולים לאפשר כניסת מזהמים, הצטברות שאריות או זליגה בין מעגלים.
זהו סיכון שמתחזק כאשר תחזוקה מתבצעת רק כתגובה לתקלה. תוכנית תחזוקה מונעת צריכה לכלול הגדרת אורך חיים לרכיבים קריטיים, תיעוד החלפות, בדיקות תקינות לאחר הרכבה ובחירת חומרים העמידים לכימיה, לטמפרטורה ולמחזורי הניקוי של הקו. רכיב שאינו מתאים לחומר החיטוי עלול להיפגע במהירות, גם אם הוא נראה תקין בבדיקה חזותית.
בכל פתיחה של המערכת, לאחר טיפול אחזקה או החלפת פורמט, חשוב להחזיר את הקו למצב מבוקר באמצעות נוהל שחרור ברור. לא די לסמן שהעבודה הסתיימה. יש לוודא שההרכבה, הניקוי, החיטוי והבדיקות הושלמו לפי הדרישה.
5. תנועת עובדים והרגלי עבודה באזור המילוי
מפעילים הם שכבת הגנה חיונית, אך ללא תכנון נכון הם עלולים להפוך גם לנתיב זיהום. מעבר בין אזורים, לבוש מגן שלא הוחלף בזמן, כפפות מזוהמות, שימוש לא מבוקר בכלי עבודה או התערבות ידנית תכופה בקו מגדילים את הסיכון באופן משמעותי.
הפתרון אינו להעמיס הוראות. נדרש לתכנן את סביבת העבודה כך שהפעולה הנכונה תהיה גם הפעולה הקלה: מחסומים סניטריים בכניסה, עמדות שטיפת ידיים וחיטוי במיקום נגיש, הפרדה ברורה בין ציוד נקי למלוכלך, אחסון מסודר לכלי עבודה ומסלולי תנועה שאינם חוצים את האזור הקריטי.
הדרכה אפקטיבית צריכה להיות מחוברת לתרחישים אמיתיים בקו. עובד צריך לדעת לא רק מה אסור לעשות, אלא מה לעשות כשנפל פקק, כשנדרשת פתיחה לא מתוכננת של מגן, כשנשפך חומר או כשמערכת החיטוי מסמנת חריגה. משמעת היגיינה טובה נוצרת כאשר הנוהל ברור, הציוד זמין וההנהלה בודקת ביצוע בפועל.
6. מים, אוויר דחוס ועיבוי שאינם תחת שליטה
תשתיות עזר נתפסות לעיתים כרכיב משני, אך הן יכולות להכניס זיהום ישירות או בעקיפין לתהליך. מים המשמשים לשטיפה סופית, אוויר דחוס שבא במגע עם האריזה או המוצר, וקונדנסציה שנוצרת מעל אזור פתוח – כולם דורשים הגדרה, ניטור ותחזוקה.
באוויר דחוס יש לבחון סינון, איכות מיקרוביולוגית, שמן, לחות ומיקום נקודות השימוש. במים יש להתייחס לאיכות המקור, למעגל ההולכה, לקיפאון בצנרת, לחיטוי ולדיגום. עיבוי דורש טיפול תכנוני ותפעולי כאחד: בידוד, ניקוז, ויסות טמפרטורה ומניעת טפטוף מעל אזורי מילוי או אריזות פתוחות.
הטעות הנפוצה היא לבדוק את התשתית רק כשהתוצאה הסופית כבר חריגה. גישת מניעה מחייבת לקבוע נקודות בקרה קריטיות, ספי התראה ותגובה מוגדרת לכל סטייה.
מבקרה נקודתית למערך שעובד בשטח
ניהול סיכוני זיהום אינו מסתכם ברשימת בדיקות. הוא מתחיל במיפוי מסודר של מסלול המוצר, האריזה, כוח האדם והאוויר, וממשיך בהגדרת אחריות ברורה בין איכות, תפעול, אחזקה וניקיון. כאשר קיימת חריגה, חשוב לחקור את מנגנון הכשל ולא להסתפק בתיקון המיידי. אם ראש מילוי זוהם, השאלה אינה רק כיצד לחטא אותו, אלא מדוע המערכת אפשרה את החדירה מלכתחילה.
במקרים רבים, השיפור המשמעותי מגיע משילוב בין התאמת ציוד, בחירת כימיה נכונה, שיפור נגישות הניקוי והדרכה ממוקדת. EIS מלווה פרויקטים כאלה תחת קורת גג אחת – מאפיון נקודות הסיכון ותכנון פתרון היגייני, דרך התקנה והטמעה ועד ליווי מקצועי של הצוות בשטח.
קו אספטי אמין אינו הקו שאין בו חריגות לעולם. זהו קו שבו כל חריגה מזוהה מהר, מטופלת לפי נוהל, ומתורגמת לשיפור שמקטין את הסיכוי שתתרחש שוב. זו הדרך לשמור על איכות המוצר, על רציפות הייצור ועל שקט נפשי של צוות המפעל.