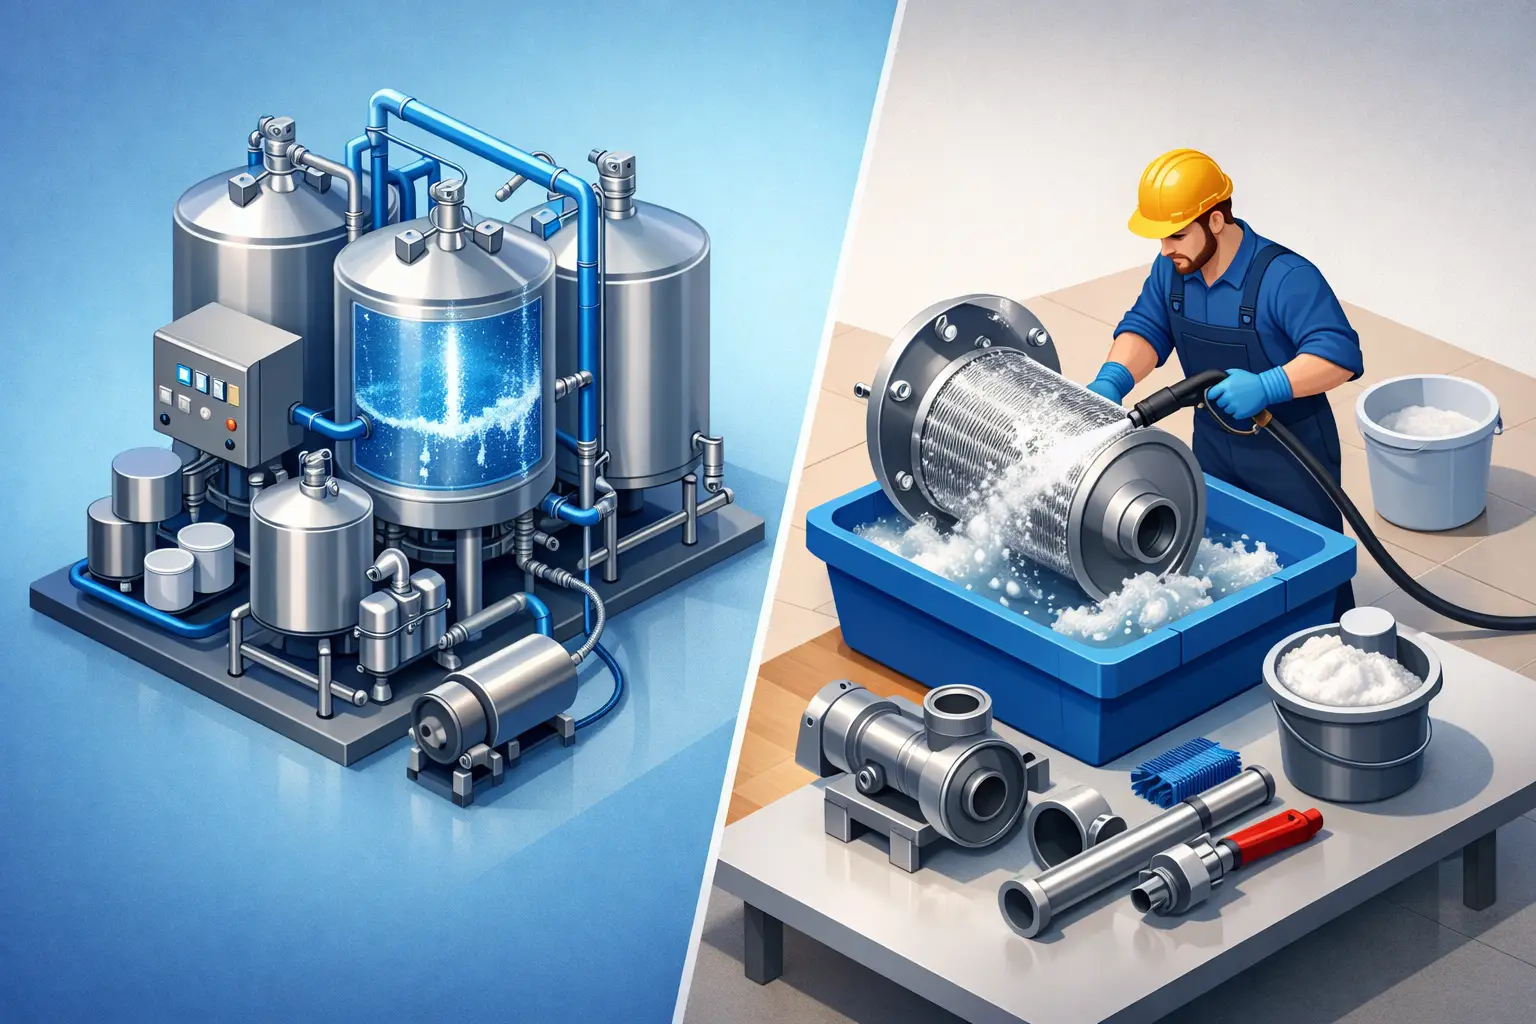
קו ייצור אינו נעצר רק לצורך ניקוי. הוא נעצר כדי למנוע זיהום צולב, לשמור על איכות מוצר עקבית, לעמוד בדרישות רגולציה ולהבטיח שהציוד יחזור לעבודה במצב מבוקר. לכן, ההחלטה על ניקוי CIP מול ניקוי COP אינה בחירה טכנית בין שתי שיטות בלבד. היא החלטה תפעולית שמשפיעה על זמני השבתה, כוח אדם, צריכת מים וכימיקלים, אמינות תהליך הניקוי והסיכון המיקרוביאלי במפעל.
במפעלי מזון, משקאות, חלב, פארמה וקנאביס, בחירה שאינה תואמת את מבנה הציוד ואת מאפייני הלכלוך עלולה ליצור מצב מטעה: הציוד נראה נקי, אך נקודות קריטיות אינן מקבלות את פעולת הניקוי, חלקים מפורקים אינם מורכבים נכון, או שתהליך חוזר בכל משמרת ללא יכולת להוכיח שהוא בוצע לפי הדרישה. הפתרון הנכון מתחיל באפיון מסודר של התהליך, ולא בהזמנת מערכת או חומר ניקוי בנפרד.
ניקוי CIP מול ניקוי COP: ההבדל התפעולי
CIP, או Clean In Place, הוא ניקוי של מערכת סגורה ללא פירוק שוטף של הצנרת והציוד. תמיסות ניקוי, מי שטיפה ולעיתים גם חומר חיטוי מוזרמים דרך מכלים, קווים, משאבות, מחליפי חום, שסתומים וראשי התזה. פעולת הניקוי נשענת על ארבעה גורמים שפועלים יחד: זמן מגע, טמפרטורה, ריכוז כימי ואנרגיה מכנית של הזרימה.
COP, או Clean Out of Place, מתייחס לניקוי של חלקים שפורקו מהמערכת והועברו לעמדת שטיפה ייעודית. זו יכולה להיות שטיפה ידנית מבוקרת, השריה, שימוש במכונת שטיפה תעשייתית, עמדת הקצפה או חדר שטיפה עם מערכי ניקוז, מדפים ועגלות. השיטה מתאימה במיוחד לחלקים שאינם ניתנים לניקוי יעיל בתוך המערכת, כגון אטמים, שסתומים מפורקים, פילטרים, מגשים, צינורות גמישים, אביזרי מילוי ורכיבי ייצור קטנים.
ההבחנה נשמעת פשוטה, אך בפועל מרבית המפעלים הנכונים פועלים במודל משולב. צנרת ומכלים מנוקים ב-CIP, בעוד רכיבים נשלפים ומכלולים מורכבים מטופלים ב-COP. השאלה המקצועית אינה איזו שיטה טובה יותר באופן כללי, אלא היכן כל שיטה מעניקה שליטה טובה יותר בסיכון.
מתי CIP נותן יתרון ברור
מערכת CIP יעילה כאשר קיימים קווי ייצור סגורים שחוזרים על אותם מחזורי ניקוי, כאשר נפח הייצור משמעותי וכאשר פירוק ידני יוצר סיכון תפעולי או מאריך את זמן ההשבתה. בקווי חלב, משקאות, רטבים, תערובות נוזליות, תהליכי פארמה ומערכות הולכה, היכולת לבצע מחזור מתוכנת ועקבי היא יתרון מהותי.
היתרון המרכזי של CIP הוא חזרתיות. כאשר התוכנית מוגדרת נכון, ניתן לשלוט בפרמטרים כמו טמפרטורה, ריכוז חומר הניקוי, ספיקת המשאבה, זמני השהיה, רצף שטיפות ומוליכות. הנתונים מאפשרים לעקוב אחר כל מחזור, לזהות חריגות ולתמוך בתהליכי אימות ואיכות. במפעלים מפוקחים, תיעוד כזה מפחית תלות בזיכרון העובד ובביצוע ידני משתנה.
עם זאת, CIP אינו פותר בעיות תכנון. קו עם קטעים מתים, ניקוז לקוי, שסתומים לא מתאימים, זרימה חלשה או ראשי התזה שאינם מכסים את כל נפח המכל, לא יהפוך לנקי רק משום שמותקנת בו מערכת אוטומטית. מערכת CIP חייבת להיבחן יחד עם גאומטריית הקו, קוטר הצנרת, סוג המשאבות, יכולת החימום, מערך המכלים והפרדת החזרי השטיפה.
הפרמטרים שחייבים להיות בשליטה
בכל מערכת CIP יש להגדיר מה מנקים, מאיזה סוג לכלוך, ובאילו תנאים. שאריות שומן, חלבון, סוכרים, מינרלים, חומרי גלם דביקים או ביופילם אינם מגיבים באותו אופן לאותה תוכנית. לעיתים נדרש ניקוי בסיסי להסרת חומר אורגני, לאחריו ניקוי חומצי להסרת אבנית ומשקעים, ובהמשך חיטוי לפי הצורך והרגולציה.
חשוב גם לבדוק מהירות זרימה וטורבולנטיות. חומר ניקוי בריכוז נכון אינו מספיק כאשר אינו מגיע בעוצמה נדרשת אל דפנות הצנרת והנקודות הקריטיות. מנגד, שימוש בריכוזים גבוהים מדי או במחזורי ניקוי ארוכים ללא צורך מגדיל עלויות, שוחק אטמים ורכיבים ומעמיס על מערכות הטיפול בשפכים.
מתי COP הוא הפתרון המדויק יותר
COP מתאים כאשר יש צורך בגישה פיזית לרכיב, בבדיקה ויזואלית, בהסרת לכלוך עיקש או בניקוי של חלקים בעלי גאומטריה מורכבת. מפעלי ייצור רבים מחזיקים רכיבים קטנים ונשלפים שאי אפשר להבטיח את ניקיונם בתוך המערכת בלבד. במקרים כאלה, חדר שטיפה מתוכנן היטב הוא חלק מקו ההגנה מפני זיהום ולא שטח שירות צדדי.
ב-COP, ההפרדה בין אזור מלוכלך לאזור נקי חשובה לא פחות ממכונת השטיפה עצמה. חלקים שנכנסים לחדר השטיפה צריכים לעבור מסלול מוגדר: קבלה ופירוק, שטיפה מוקדמת, ניקוי, חיטוי במידת הצורך, ייבוש, אחסון והחזרה לקו. כאשר חלקים נקיים מונחים ליד חלקים ממתינים לשטיפה, או כאשר זרימת העובדים והעגלות אינה מבוקרת, הסיכון לזיהום חוזר עולה.
גם כאן יש שיקול של כוח אדם. COP דורש פירוק והרכבה, ולעיתים גם בדיקה ידנית. אם התהליך אינו מתועד וברור, כל עובד עלול לבצע אותו אחרת. הוראות עבודה, סימון חלקים, עמדות ייעודיות, מתקני תלייה, עגלות מתאימות והדרכת צוות הם תנאים ליכולת לחזור על תוצאה טובה לאורך זמן.
עלות אמיתית: לא רק מחיר המערכת
לעיתים CIP נראה כהשקעה גבוהה יותר בגלל מכלים, משאבות, בקרה, צנרת, חימום ומערכות מינון. אבל במפעל עם מחזורי ניקוי תכופים, קווים ארוכים ועלויות כוח אדם גבוהות, השקעה זו יכולה לצמצם זמני השבתה, להפחית פירוקים ולשפר את העקביות. במקרים מסוימים ניתן גם לבצע התאוששות של תמיסות או לייעל את צריכת המים, בכפוף לסוג התהליך ולדרישות האיכות.
COP עשוי להיות גמיש וזול יותר בנקודת ההתחלה, בעיקר במפעלים עם מגוון מוצרים גדול, ציוד משתנה או ייצור במנות קטנות. אך יש לחשב את עלות העבודה, זמני הפירוק, הסיכון לנזק בחלקים, זמינות מכונות השטיפה, צריכת מים וחומרי ניקוי, וכן את העלות של טעות בהרכבה או של חלק שלא נוקה כנדרש.
הבחינה הנכונה היא עלות כוללת לאורך זמן. היא כוללת שעות השבתה, שעות עובדים, מים, אנרגיה, כימיה, טיפול בשפכים, תחזוקת ציוד, החלפת אטמים, פסילות מוצר ותוצאות דיגום חריגות. החלטה שמתבססת על מחיר רכישה בלבד עלולה לייצר עלות תפעולית גבוהה במשך שנים.
אימות הניקוי: איך יודעים שהתהליך באמת עובד
ניקיון חזותי הוא בדיקה בסיסית בלבד. במערכות סגורות הוא אפילו אינו מספיק, משום שחלק ניכר מהשטח אינו נגיש לעין. תוכנית ניקוי צריכה לכלול קריטריוני קבלה ברורים ותדירות בדיקה מותאמת לסיכון: בדיקות ATP במקומות רלוונטיים, דיגומי חלבון או אלרגנים, דיגומים מיקרוביאליים, בדיקת מוליכות, בקרה על טמפרטורה וזמני מחזור ובדיקת שאריות חומר ניקוי לאחר שטיפה.
לא כל כלי מתאים לכל מפעל או לכל מזהם. ATP יכול לתת אינדיקציה מהירה לנוכחות חומר אורגני, אך אינו מחליף דיגום אלרגנים או אימות מיקרוביאלי. בדיקת מוליכות יכולה לסייע בשליטה על ריכוזים ועל שלבי שטיפה, אך היא אינה מוכיחה לבדה שכל משטח נוקה. השילוב הנכון נגזר מניתוח סיכונים, ממאפייני המוצר ומהדרישות הרגולטוריות של המפעל.
טעויות נפוצות בבחירת השיטה
טעות ראשונה היא להתייחס ל-CIP כאל מערכת עצמאית, בלי לבדוק את התאמת הציוד הקיים לניקוי פנימי. טעות שנייה היא להסתמך על COP ללא חדר שטיפה מסודר, ללא הפרדה בין נקי למלוכלך וללא תנאים שמאפשרים לעובד לבצע את העבודה באופן בטוח ועקבי.
טעות נוספת היא בחירת חומר ניקוי לפני הבנת סוג הלכלוך. כימיה שאינה מותאמת עלולה להשאיר משקעים, לפגוע במשטחים או לדרוש זמן פעולה מיותר. גם הדרכת עובדים אינה שלב סמלי: מפעיל שאינו מבין את משמעות חריגת הטמפרטורה, סדר פירוק לא נכון או חשיבות הייבוש, יכול לפגוע בתהליך שתוכנן היטב.
ב-EIS בוחנים את התמונה המלאה: תהליך הייצור, סוגי הזיהומים, תשתיות המפעל, כוח האדם, דרישות האיכות והיעד התפעולי. כך ניתן לתכנן מערך שבו ציוד, חומרי ניקוי, מערכות מינון, חדרי שטיפה, חיטוי והדרכות עובדים פועלים כמערכת אחת ולא כאוסף פתרונות נפרדים.
הבחירה הנכונה מתחילה בשאלה פשוטה: באילו נקודות בקו אין מקום לפשרה על ניקוי? לאחר שממפים את הנקודות האלה, אפשר לבנות תהליך CIP, COP או שילוב ביניהם שמחזיר את הקו לייצור בביטחון, עם פחות תקלות ופחות כאב ראש לצוות המפעל.